
När blir 3D-utskrift industriell tillverkning? Lärdomar från storskalig polymerproduktion
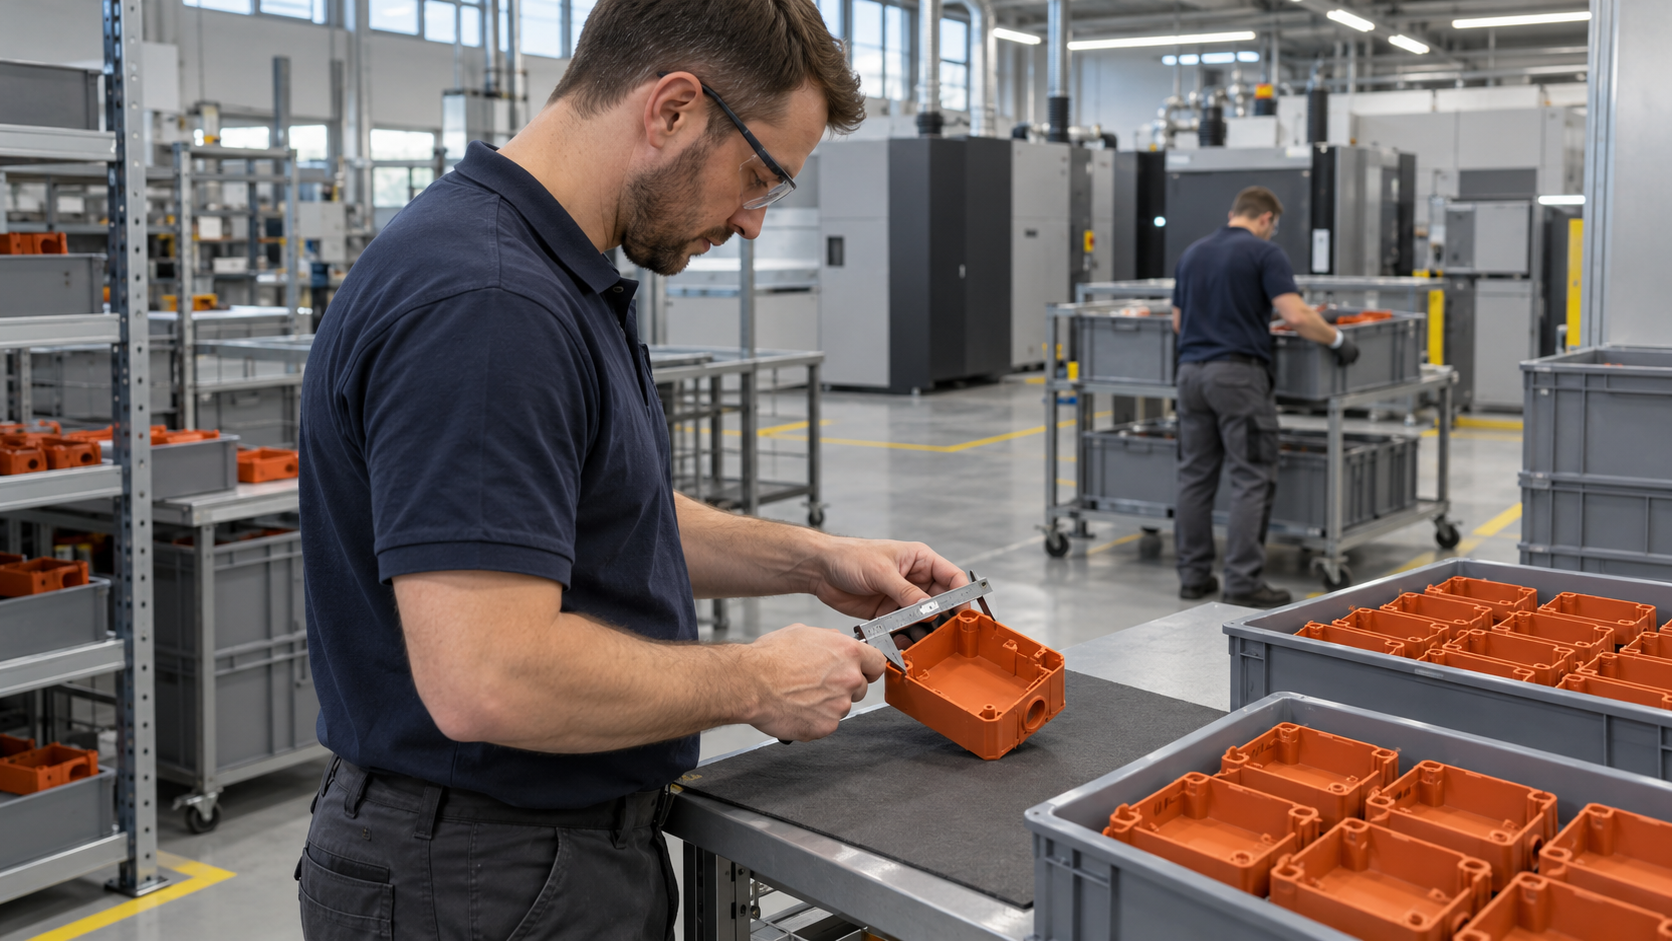
Genom att slå samman delar kan man minska antalet komponenter i en produkt, men att skriva ut en enda del istället för att montera ihop flera är inte automatiskt en förbättring. Den sammanslagna konstruktionen måste fortfarande uppfylla kraven på hållfasthet, rörelsefrihet, kontroll, underhåll och produktionskostnad.
När det gäller polymer powder bed fusion är de främsta kandidaterna ofta fästen, höljen, kanaler, kåpor och enheter som består av många separat tillverkade delar. MJF och SLS kan producera komplexa geometrier utan formkostnader, vilket gör det möjligt att testa en färdigutvecklad konstruktion innan man går vidare med verktygstillverkning. Beslutet bör baseras på enhetens totala funktion, inte enbart på antalet delar som tas bort.
Börja med monteringsfunktionen
Granska den befintliga konstruktionen och kartlägg vilken funktion varje komponent har. Skilj mellan strukturella funktioner å ena sidan och funktioner som fästning, inriktning, tätning, skydd och åtkomst för underhåll å andra sidan. Detta underlättar att skilja mellan meningsfull konsolidering och enbart att slå samman delar som är enklare att tillverka separat.
Ett fäste kan kombinera monteringsdetaljer, kabelstyrning och skyddskåpor. Ett hölje kan innehålla förstärkningsribbor, utskjutande delar och positioneringsdetaljer. I varje enskilt fall bör man fråga sig om den utskrivna geometrin kan tillhandahålla de nödvändiga gränssnitten utan att medföra nya risker.
De viktigaste frågorna är:
* Vilka fästelement, klämmor eller inriktningsanordningar kan utelämnas?
* Vilka ytor måste vara tillgängliga för installation eller inspektion?
* Behöver den sammanfogade delen röra sig, böjas, täta eller bära en last?
* Kan delen rengöras, efterbehandlas och kontrolleras efter utskriften?
* Kommer ett fel att innebära att hela komponenten måste bytas ut istället för bara en liten del?
Konsolidering är mindre lämpligt när enheten kräver frekventa reparationer, består av material med olika funktionskrav eller är beroende av komponenter som måste bytas ut separat. Det är dessutom ett mindre lämpligt alternativ när produktionsvolymen gör formsprutning mer ekonomiskt. Vid polymer powder bed fusion en uppstår inga verktygs- eller formkostnader, men enhetskostnaden sjunker inte i samma utsträckning med ökande volym som vid formsprutning.
Planera in tillräckligt utrymme runt funktionen
Spelet måste dimensioneras utifrån den avsedda anslutningen. En fast anslutning och ett rörligt gränssnitt kräver olika spelutrymmen, och både processen och materialet påverkar resultatet.
För MJF rekommenderar Norra ett spelrum på 0,4 mm för fasta anslutningar och 0,7 mm för rörliga delar. För SLS är de motsvarande rekommendationerna 0,1 mm för fasta anslutningar och 0,5 mm för rörliga delar. Dessa värden utgör utgångspunkter för konstruktionen. Den slutliga passformen beror även på geometri, nominella mått, orientering, ytbehandling och den tolerans som krävs för den aktuella tillämpningen.
Norra anger MJF:s måtttolerans till plus eller minus 0,3 procent av det nominella måttet, med en nedre gräns på plus eller minus 0,2 mm. För SLS är den nedre gränsen plus eller minus 0,3 mm. Funktionella gränssnitt bör därför identifieras i ett tidigt skede, och kritiska mått bör kontrolleras mot processtoleransen snarare än att behandlas som nominell CAD-geometri.
För rörliga enheter bör man undvika långa, tätt inneslutna glidytor, såvida inte rengörings- och efterbehandlingsprocessen har beaktats. Se till att det finns tillgång för borttagning av pulver och lämna tillräckligt med utrymme för den avsedda rörelsen efter efterbehandlingen.
Säkerställ en väg för bortförsel av pulver
Powder bed fusion tar inte bort pulver från ett helt slutet hålrum. Varje inre hålrum i en konsoliderad detalj måste ha öppningar som är tillräckligt stora för att pulvret ska kunna avlägsnas. Detta är ett grundläggande konstruktionskrav, inte en detalj som rör efterbearbetningen.
Öppningen bör placeras så att den är åtkomlig vid rengöring och så att kvarvarande pulver inte samlas i en låg punkt eller en trång passage. Om hålrummet måste förbli tätat under drift bör man överväga hur det ska stängas efter rengöring. En separat plugg, ett fastklistrat lock eller någon annan praktisk lösning kan vara lämpligare än ett permanent inneslutet tryckt hålrum.
Detta krav kan avgöra om en enhet överhuvudtaget bör sammanfogas. Ett hölje med inre kanaler kan vara ett lämpligt val om kanalerna går att rengöra och åtkomstöppningarna inte äventyrar produkten. Om så inte är fallet kan det vara enklare att validera och underhålla separata delar.
Kontrollera ytor och ytbehandling samtidigt
Konsolideringen förändrar hur belastningar och krafter fördelas genom delen. Förstärk fästpunkterna, undvik skarpa övergångar där det är möjligt och kontrollera att väggar och stift är anpassade till den valda processen. MJF stödjer väggtjocklekar ner till 0,6 mm, eller 0,7 mm utan stöd. SLS stödjer 0,5 mm för väggar med stöd och 0,6 mm för väggar utan stöd. Detta är processgränser, inte automatiska rekommendationer för bärande detaljer.
Ytan direkt efter tillverkningen har en fin matt ytfinish. Norra erbjuder även rengöring och kulblästring, ångutjämning och färgning. Ångutjämningen förseglar ytan och ger en ytfinish som kan jämföras med formsprutning. Dessa behandlingar kan påverka gränssnitten, varför passningskontroller bör utföras enligt den planerade efterbehandlingsprocessen.
När konsolidering är det rätta valet
En integrerad MJF- eller SLS-komponent är värd att överväga när den eliminerar monteringsarbete, minskar riskerna för felaktig inriktning, förenklar en komplex form eller gör det enklare att tillverka en konstruktion i små volymer. Det är inte det rätta valet när underhållsvänlighet, materialseparering, åtkomst för inspektion eller lönsamhet vid stora volymer är avgörande faktorer.
Det praktiska arbetsflödet går ut på att kartlägga monteringsfunktionerna, markera alla fasta och rörliga gränssnitt, utforma öppningar för pulveravlägsnande, kontrollera processtoleranser och granska den färdiga delen utifrån hur den kommer att rengöras och användas. Denna utvärdering ger ingenjörerna en tydligare grund för att avgöra om en 3D-printad komponent bör ersätta en sammansatt enhet.