
Repeterbarhet vid polymer powder bed fusion en uppnås inte enbart genom slutkontroll. En jämn produktion förutsätter stabila tillverkningsförhållanden, kontrollerad utrustning, standardiserade rutiner och dokumentation som visar hur varje sats har tillverkats.
Norra Additive Manufacturing tillverkar polymerkomponenter med hjälp av Multi Jet Fusion (MJF) och selektiv lasersintring (SLS). Produktionsutrustningen består av två HP Jet Fusion 5620-system för MJF och en EOS FORMIGA P 110 för SLS. Arbetet med att säkerställa repeterbarheten inleds redan innan en komponent når kvalitetskontrollen.
Upprätthålla stabila produktionsförhållanden
Produktionsmiljön kan påverka resultatet, särskilt i en process där värme och polymerpulver används. Norra lägger stor vikt vid kontrollerad temperatur och luftfuktighet, ESD-golv och stabila miljöförhållanden i sin produktionsanläggning i Hudiksvall, Sverige.
Denna klimatkontroll kombineras med utrustning som är utformad för att övervaka och styra värmeprocessen. HP Jet Fusion 5620-systemen använder högupplösta värmekameror och precis värmeprocessstyrning för att säkerställa en jämn MJF-produktion. Norra använder dessutom automatiserad växling mellan byggmoduler och en lastningsinfrastruktur för sin MJF-produktion.
Syftet är att minska onödiga variationer mellan olika tillverkningsomgångar. Stabila förhållanden innebär inte att behovet av konstruktionsgranskning eller inspektion försvinner, men de skapar en mer kontrollerad grund för att producera repeterbara partier.
Återge dokumenterade processer
Norras kvalitetsledningssystem, som följer ISO-standarderna, säkerställer repeterbarhet genom standardiserade och dokumenterade rutiner. Norra är certifierat enligt ISO 9001 och ISO 14001, och företagets certifieringsrevisioner för 2025 genomfördes utan några avvikelser.
För varje komponent förvarar Norra detaljerade produktionsspecifikationer. Dessa omfattar utskriftsriktningen och relevanta processinställningar, så att samma tillverkningsinställningar kan återges för framtida serier. Den valda processen, det använda materialet och komponenternas placering ingår alla i produktionsinställningarna och bör beaktas vid utvärderingen av repeterbarheten.
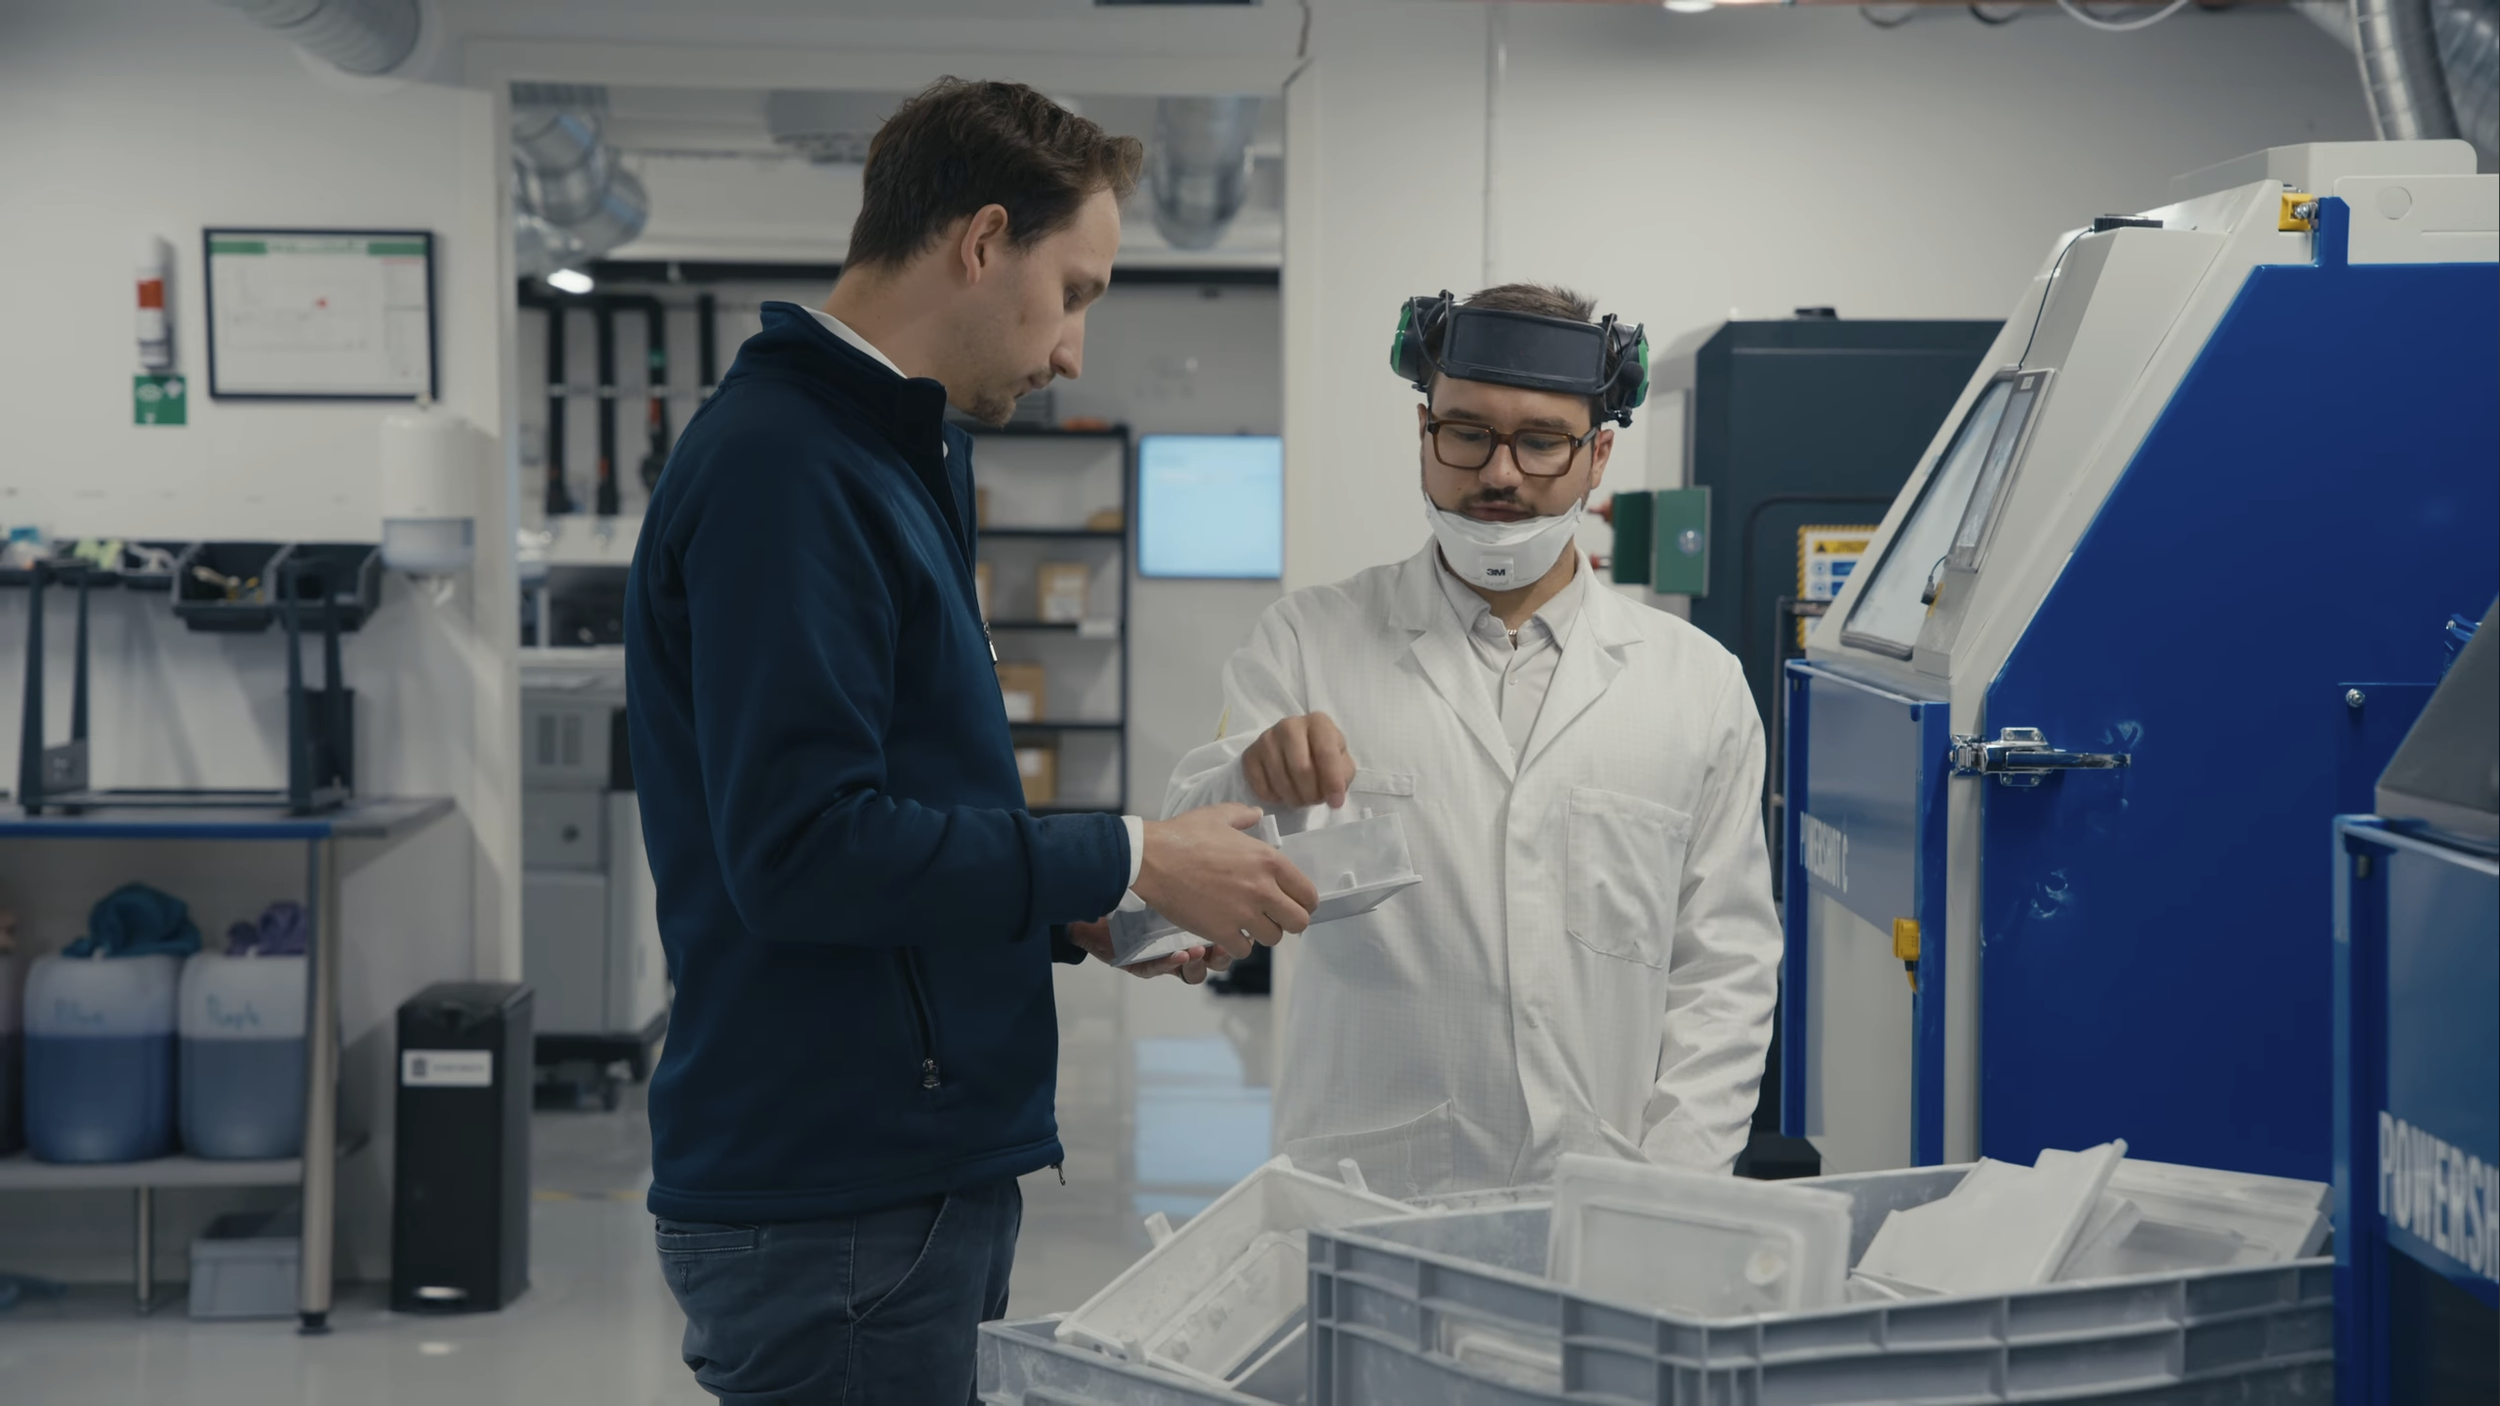
Samma princip gäller efter utskriften. Norra använder egen efterbehandlingsutrustning, bland annat DyeMansion PowerShot C- och PowerShot S-system för rengöring och kulslagning, en AMT SF50 för ångutjämning och en DyeMansion DM60 för färgning. Standarddelar har en fin matt yta direkt från maskinen. Ångutjämningen förseglar ytan och ger en ytfinish som kan jämföras med formsprutning. Fastställda efterbehandlingsrutiner bidrar till att säkerställa att den valda ytfinishen appliceras på ett enhetligt sätt.
Använd spårbarhet för att undersöka variationer
Fullständig spårbarhet i produktionen ger en översikt över när, var och under vilka förhållanden ett parti tillverkades. Norras dokumentation gör det möjligt att identifiera den specifika skrivaren och modellen, produktionsparametrarna samt relevanta miljöförhållanden såsom temperatur och luftfuktighet.
Om en avvikelse upptäcks kan dessa uppgifter ligga till grund för en utredning av möjliga orsaker. De bidrar också till att identifiera andra delar eller partier som kan vara berörda och underlättar vidtagandet av korrigerande åtgärder för att förhindra att samma problem uppstår igen. Detta skiljer sig från att enbart förlita sig på en slutlig mätning, som visserligen kan visa att en del ligger utanför ett krav, men kanske inte förklarar varför.
Kontrollera delarna innan de släpps
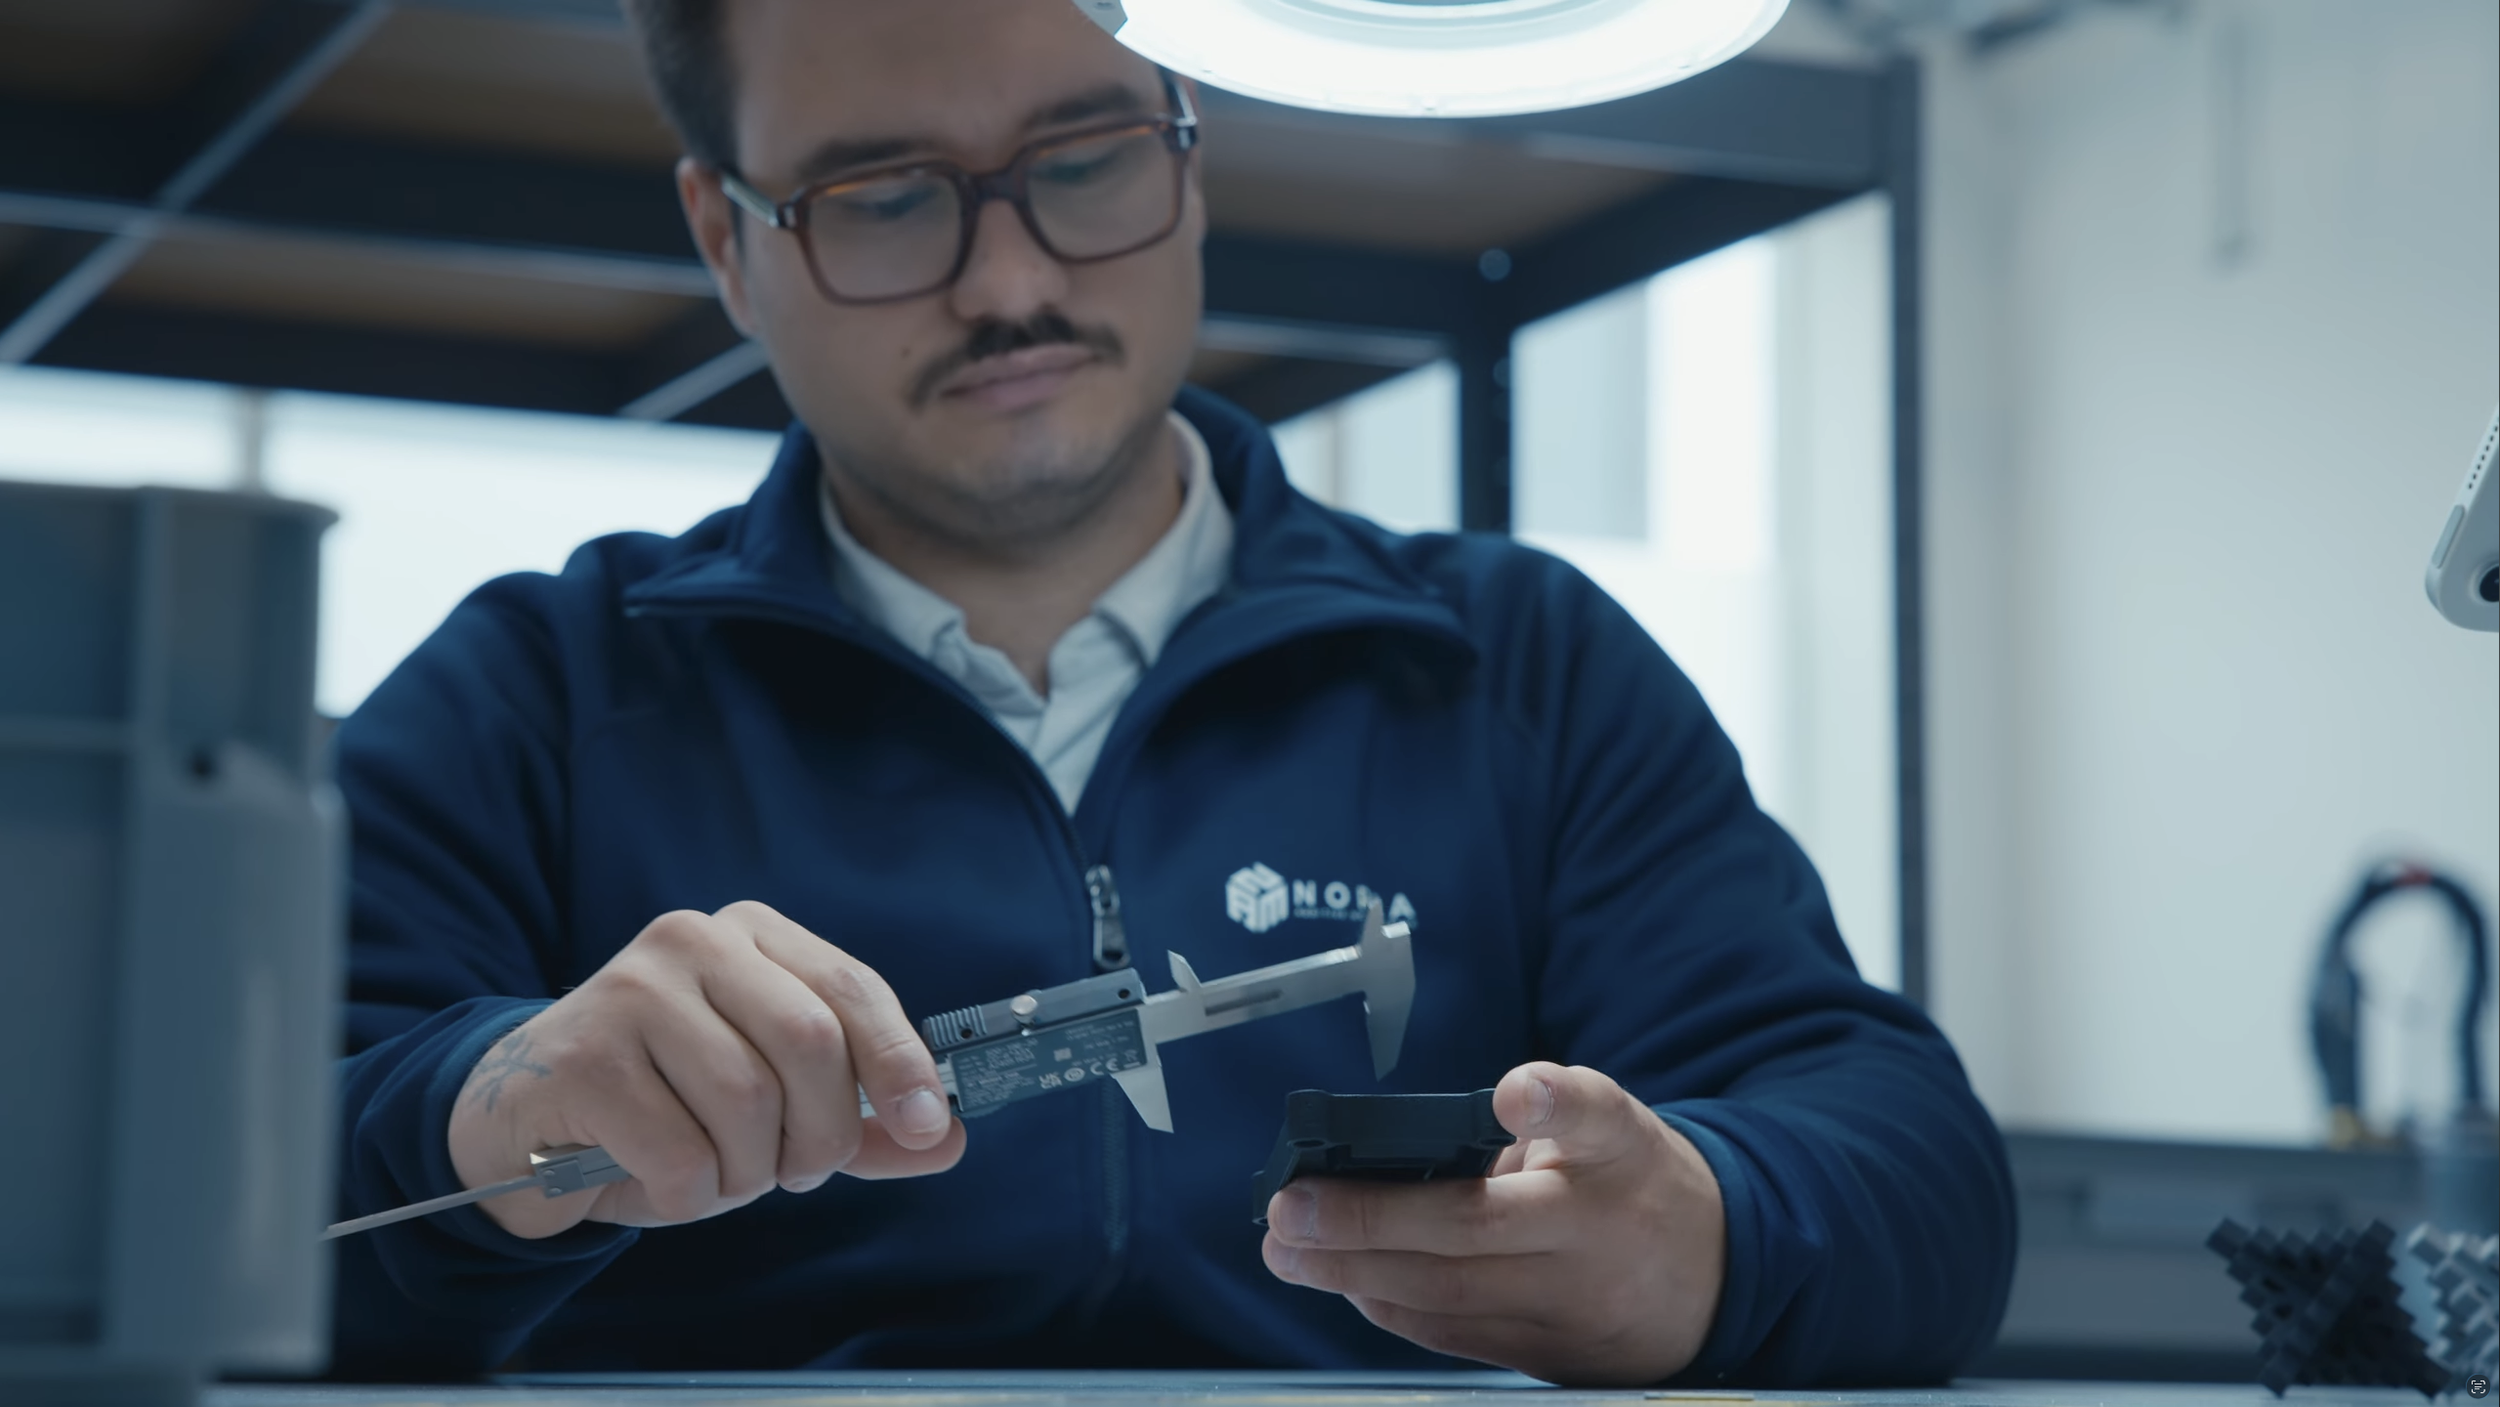
Norras särskilda kvalitetskontrollstation utgör ett ytterligare kontrollsteg innan delarna levereras till kunden. Kontrollen kan bidra till att upptäcka måttavvikelser, synliga avvikelser eller andra specificerade avvikelser som kvarstår efter den kontrollerade tillverkningsprocessen.
Norras dokumenterade måtttolerans för MJF är plus eller minus 0,3 procent av det nominella måttet, med en nedre gräns på plus eller minus 0,2 mm. För SLS är toleransen plus eller minus 0,3 procent, med en nedre gräns på plus eller minus 0,3 mm. Dessa siffror utgör utgångspunkter för planeringen. Kritiska delar kan kräva definierade referenspunkter, kontrollmått och godkännandekriterier på ritningen.
Repeterbarheten beror också på lämplig geometri. MJF och SLS har olika rekommendationer vad gäller väggtjocklek, hål, stift och spelrum. Helt slutna hålrum kan inte tillverkas med powder bed fusion eftersom pulvret måste avlägsnas genom lämpliga öppningar. Mycket stora årliga volymer kan också tala för formsprutning, eftersom additiv tillverkning inte medför några verktygs- eller formkostnader, men dess enhetskostnad sjunker inte i samma utsträckning med ökande volym.
Norras tillvägagångssätt bygger därför på tre principer: att upprätthålla stabila tillverkningsförhållanden, att återge validerade processer från ett parti till ett annat samt att använda spårbarhet och kvalitetskontroll för att identifiera och minska variationer. Inköpare bör granska tillämpningen, de kritiska kraven och de förväntade volymerna innan de väljer mellan MJF och SLS, och därefter bekräfta hur dessa krav kommer att kontrolleras under hela produktionen.